 +86-15052135118


 Kontaktujte nás

Prichádzajúca séria skrutiek so šesťhrannou hlavou M8 x 30 triedy vlastností 8,8 prichádza s certifikátom, ktorý hovorí, že je v súlade s normou ISO 898-1. Lupa nezobrazuje na hlave žiadne označenie triedy. Nevoľná strana závitového krúžku sa roztočí na dve plné otáčky. To je moment, kedy kontrola spojovacích prvkov prestáva byť papierovačkou a stáva sa fyzickou bránou.
Táto príručka je napísaná pre prijímajúcich inšpektorov, projektových inžinierov a inštalačných dodávateľov, ktorí potrebujú overiť skrutky, skrutky a kotvy pred uvedením do prevádzky. Zahŕňa päť skupín funkcií na kontrolu, nástroje, ktoré poskytujú dôveryhodné údaje, vizuálne stopy, ktoré odhaľujú režimy zlyhania, a sekvenciu, ktorá sa môže opakovať na každej šarži. Tento prístup funguje pre upevňovacie prvky z uhlíkovej ocele, skrutky z nehrdzavejúcej ocele, rozperné kotvy a cementové skrutky používané v stavebných a ľahkých priemyselných zostavách.
Dobre zabehnutý kontrola upevňovacích prvkov nevyžaduje metrologické laboratórium. Vyžaduje si to kalibrované meradlá, čisté vzorky a pravidlá úspešnosti/neúspešnosti, ktoré pochádzajú z publikovaných noriem namiesto pamäte.
Päť skupín funkcií overovania spojovacích prvkov
Každá dôkladná kontrola spojovacích prvkov vychádza z rovnakého predpokladu: časť je prijateľná len vtedy, keď je možné potvrdiť päť skupín prvkov.
- Identita materiálu zahŕňa triedu ocele, triedu nehrdzavejúcej ocele, chémiu povlaku a stav tepelného spracovania.
- Geometria zahŕňa dĺžku, priemer, stúpanie závitu, tvar hlavy, hĺbku zapustenia a tvar hrotu pre samorezné skrutky.
- Mechanické vlastnosti zahŕňajú tvrdosť, pevnosť v ťahu, odolnosť proti zaťaženiu a absenciu známok vodíkového krehnutia v tvrdených spojovacích materiáloch.
- Stav povrchu zahŕňa pokovovanie, priľnavosť, praskliny, hrdzu a poškodenie bokov závitu.
- Vysledovateľnosť zahŕňa pečiatky triedy vlastností, čísla šarží a kódy výrobcov, ktoré spájajú diel s certifikátom materiálu.
Každá skupina podáva ďalšiu: značenie uvádza akost, tvrdosť ju potvrdzuje, geometria rozhoduje o vhodnosti a stav povrchu predpovedá životnosť povlaku.
Kontrola spojovacích prvkov je systematické porovnávanie merateľných fyzikálnych vlastností s definovaným akceptačným kritériom. Existuje na zabránenie vstupu neoveriteľných častí do kritickej zostavy.
Nástroje a akceptačné limity, ktoré dávajú obhájiteľné odpovede
Rozdiel medzi serióznou kontrolou a náhodným pohľadom je nástroj. Každá skupina funkcií má primárny nástroj a jasný signál zlyhania.
| Funkcia | Primárny nástroj | Bežná chyba | Akceptačná kontrola |
| Stúpanie závitu | Stúpanie závitu gauge | Zmiešaná alebo valcovaná smola | Čepeľ sedí medzi závitmi čisto |
| Veľkosť závitu | Krúžok Go/No-Go | Odizolovaná alebo nadmerná niť | Go side beží po celej dĺžke; No-Go zastaví do dvoch zákrut |
| Dĺžka a priemer | Digitálne posuvné meradlo | Stopka mimo tolerancie | V rámci výkresov alebo limitov ISO 4759-1 |
| Tvrdosť | Rockwell tester | Mäkké puzdro alebo krehké jadro | 8,8 stupeň: 22 až 32 HRC; 10,9: 32 až 39 HRC |
| Hrúbka povlaku | Magnetické meradlo povlaku | Tenký zinok alebo chýbajúca vrstva | Elektrozinok 5 až 8 mikrónov; ponorením do horúčavy typicky 45 až 85 mikrónov |
| Tesnosť | Momentový kľúč | Nedostatočný alebo nadmerný krútiaci moment | Zodpovedá hodnote montážneho momentu |
ISO 898-1 spája označenie hlavy na minimálnu pevnosť v ťahu, overiteľnú tvrdosťou alebo úplnou skúškou ťahom.
Minimálna pevnosť v ťahu podľa bežných tried vlastností ISO 898-1.
Ak hodnota tvrdosti na skrutke 8,8 je 28 HRC, diel prejde. Ak ukazuje 20 HRC, odmietnite žreb, aj keď hlava nesie značku 8,8.
Režimy zlyhania a vizuálne stopy, ktoré ich odhaľujú
Poruchy upevňovacích prvkov zanechávajú fyzické dôkazy skôr, ako spôsobia prestoje. Nižšie uvedené vodítka premenia prichádzajúcu kontrolu z rozmerového prechodu na verdikt životnosti.
- Uvoľnenie: svedecké značky sa posunuli medzi podložkou a čelom matice alebo údaj krútiaceho momentu klesne pod špecifikovaný rozsah.
- Vodíkové skrehnutie: čistý lom bez zhrdzovania, často na pokovovanej kalenej skrutke do 24 až 72 hodín po inštalácii alebo pokovovaní.
- Únava: plážové stopy na čele zlomeniny, začínajúce od koreňa závitu alebo povrchového zárezu.
- Preťaženie: viditeľné zúženie a zlom miska a kužeľa na skrutke z tvárnej ocele.
- Korózia: červená hrdza, korózia bieleho zinku, jamky alebo štrbiny pod hlavou.
- Odizolovanie závitu: zdeformované boky závitu, rozmazaný kov alebo matica, ktorá sa zastaví pred usadením.
Pri spornom zlyhaní upevňovacieho prvku je lomová plocha najcennejším dôkazom na mieste. Odrežte vzorku, chráňte povrch lomu a poškodenú časť ponechajte na laboratórnu analýzu.
Kontrolné rozdiely podľa typu spojovacieho prvku
Každá kategória spojovacích prvkov potrebuje inú prioritu kontroly: zinkový povlak pre uhlíkovú oceľ, identitu triedy pre nehrdzavejúcu oceľ, dôkaz o inštalácii kotiev a geometriu rezu pre cementové skrutky.
Uhlíková oceľ a potiahnuté skrutky
Skrutky z uhlíkovej ocele s hodnotením 4,8 a 8,8 dominujú spojom sadrokartónu, dreva a ľahkej ocele. Najprv skontrolujte zinkový povlak. Matný, nerovný alebo odlupujúci sa zinok zvyčajne naznačuje tenké pokovovanie alebo zlú predúpravu. Na tvrdených spojovacích prvkoch nad 1000 MPa skontrolujte, či v blízkosti hlavy nie sú prasknuté plechy, čo je bežný varovný signál oneskoreného poškodenia vodíkom. Overte tvrdosť na dvoch vzorkách z rôznych pozícií v sérii.
Skrutky z nehrdzavejúcej ocele: SUS304 a SUS410
Skrutky z nehrdzavejúcej ocele vyžadujú najprv overenie kvality. Austenitický SUS304 je slabo magnetický a mäkší; martensitic SUS410 je magnetický a môže byť kalený na vŕtanie do kovu. Magnet je rýchly spôsob triedenia, ale nie úplný test materiálu. Ak certifikát o triede a magnet nesúhlasia, odmietnite dávku a vyžiadajte si od dodávateľa pozitívnu správu o identifikácii materiálu.
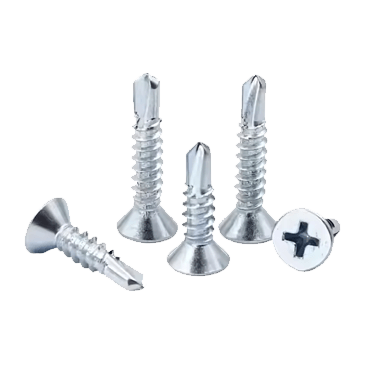
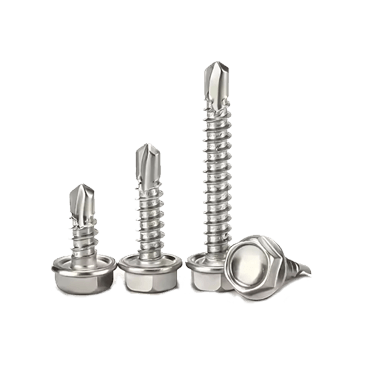
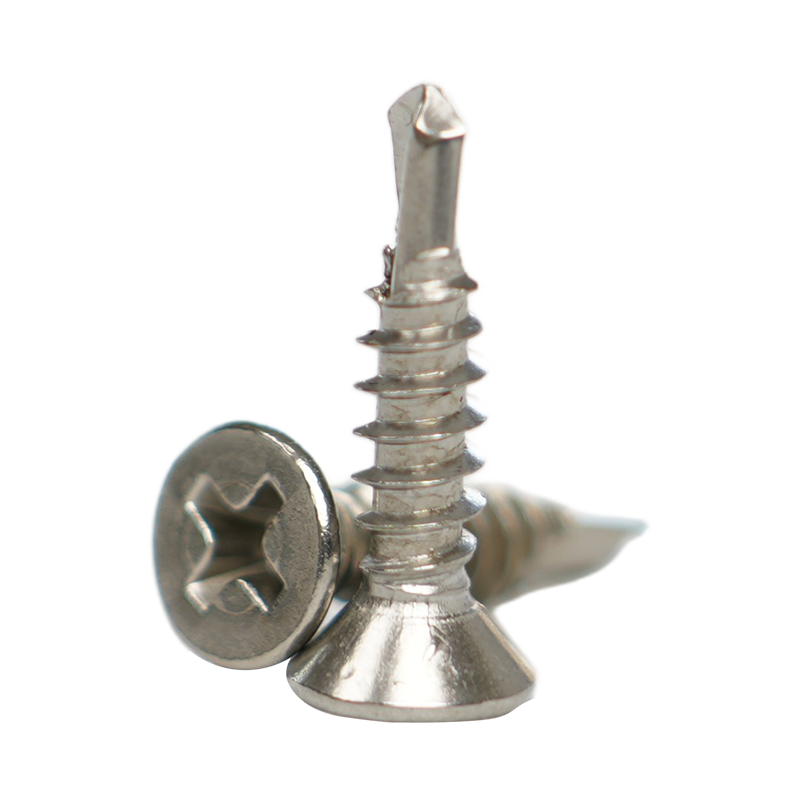 SUS410 Zápustné samorezné skrutky s tepelným spracovaním Tieto tvrdené samorezné skrutky SUS410 s plochou hlavou sú vhodné pre oceľové konštrukcie a závesné steny. Ich magnetická martenzitická trieda je ideálna, keď sa v okolitom texte hovorí o overovaní tried nehrdzavejúcej ocele magnetizmom pred prijatím šarže. Zobraziť produkt →
Dilatačné kotvy a klinové kotvy
Kontrola kotvy by sa mala zamerať na dôkazy o inštalácii. Pred uvoľnením skontrolujte priemer skrutky, zhodu s vrtákom, hĺbku zapustenia a krútiaci moment. Odmietnite klinovú kotvu, ktorá má rozdrvené závity v dilatačnej zóne, chýbajúcu podložku alebo viditeľné trhliny v objímke.
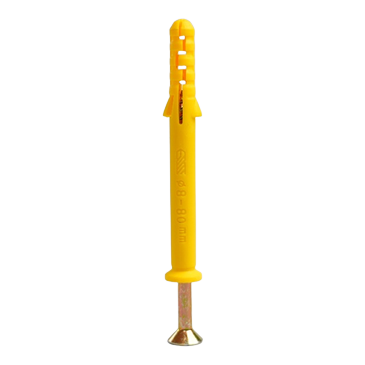
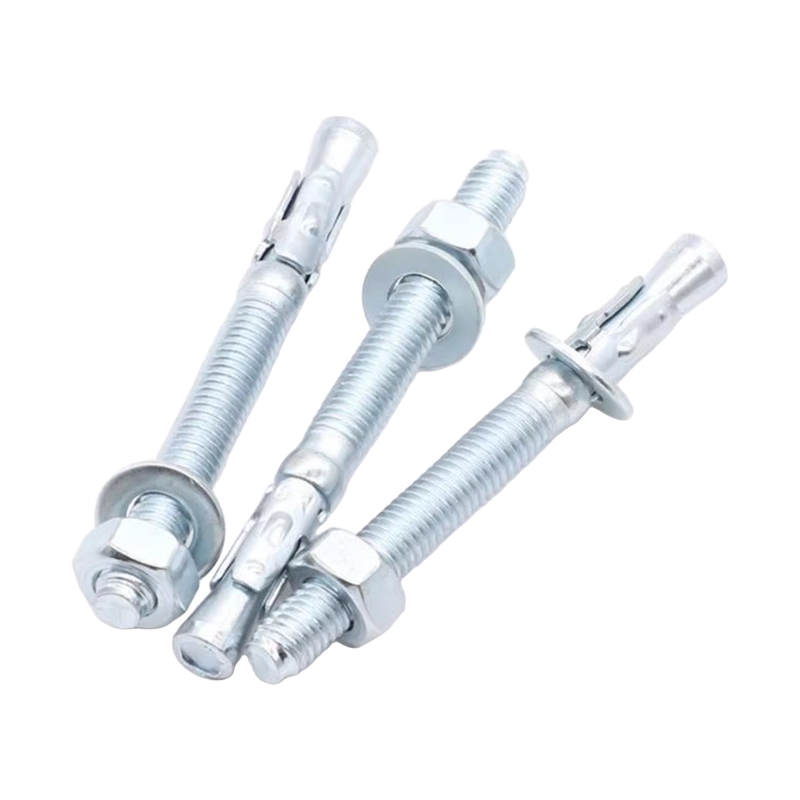 Rozpínacia klinová kotva na upevnenie odolné voči vibráciám Táto klinová kotva sa pri utiahnutí matice roztiahne proti vyvŕtanému otvoru, vďaka čomu je vhodná na opravy automobilových stien a konštrukčných podpier. Priľahlý odsek zdôrazňuje kontrolu priemeru skrutky, hĺbky zapustenia a krútiaceho momentu počas kontroly kotvy. Zobraziť produkt →
Cementové skrutky do betónu
Cementové skrutky režú závity priamo do betónu s tvrdeným telom a navrhnutými reznými drážkami. Najčastejšími poruchami sú poddimenzované vodiace otvory a odizolovaný betón okolo skrutky. Skontrolujte rezný bok, či na ňom nie sú triesky, overte si priemer vrtáka podľa tabuľky výrobcu skrutiek a vyraďte skrutky s prasknutým pokovovaním alebo opotrebovaným hrotom.
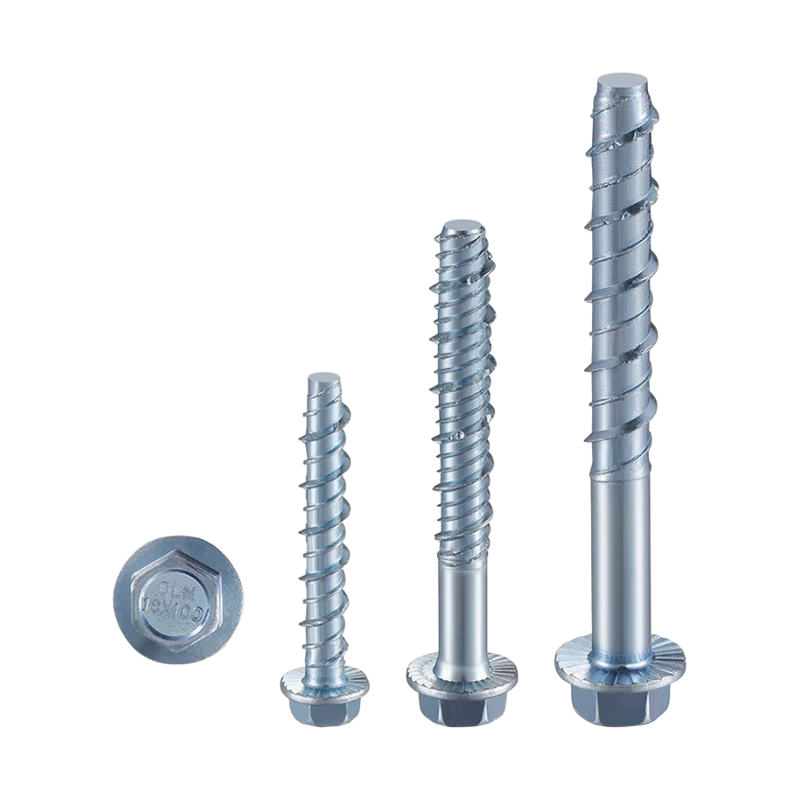 Samorezné skrutky do betónu do muriva a betónu Tieto samorezné skrutky do betónu režú závity priamo do tvrdých materiálov, čím znižujú počet krokov pri inštalácii a sú vhodné pre stavebné alebo energetické zariadenia. Nasledujúci odsek zdôrazňuje potrebu opakovateľného protokolu kontroly vstupnej šarže v súlade s umiestnením tohto produktu. Zobraziť produkt →
Vytvorte praktický protokol inšpekcie v piatich krokoch
Opakovateľný protokol je dôležitejší ako akékoľvek jedno meranie. Táto sekvencia funguje pre prichádzajúce dávky 500 až 20 000 kusov.
- Pred otvorením šarže definujte veľkosť vzorky. Použite AQL 0,65 pre bezpečnostné spojovacie prvky a AQL 1,5 pre všeobecné časti so vzorkovaním podľa ISO 2859-1.
- Najprv si overte sledovateľnosť. Potvrďte číslo šarže, certifikát materiálu a certifikát náteru a potom odoberte vzorky z viacerých škatúľ, nielen z hornej vrstvy.
- Vykonajte vizuálnu kontrolu pri 5-násobnom zväčšení na označenie, praskliny, koróziu a chyby pokovovania.
- Vykonajte rozmerovú a mechanickú kontrolu: posuvné meradlo pre dĺžku, prstencové meradlá pre veľkosť závitu, Rockwell pre tvrdosť, magnetický meradlo pre hrúbku povlaku.
- Zaznamenajte výsledky a rozhodnite sa. Odmietnite celú šaržu pre akúkoľvek kritickú chybu; dať nezhodné diely do karantény a vrátiť ich s jasnou písomnou správou.
Kedy odmietnuť a vrátiť šaržu spojovacieho materiálu
Hranice odmietnutia stanovte pred otvorením škatule, nie po nezhode s dodávateľom.
- Chýbajúce alebo nečitateľné označenie triedy vlastností na skrutkách s vysokou pevnosťou.
- No-Go meradlo prekročí dve plné otáčky.
- Tvrdosť mimo rozsah triedy vlastností na dvoch alebo viacerých vzorkách.
- Pľuzgiere na povlaku, odlupovanie alebo viditeľné praskliny základného kovu.
- Zmiešaný materiál, zmiešané typy hláv alebo zmiešané nátery v jednej dávke.
- Akékoľvek vodítko k praskaniu spôsobenému vodíkom na tvrdených častiach.
Upevňovacie prvky, ktoré neprešli vizuálnou kontrolou, by sa nikdy nemali uvoľňovať. Oprava zvyčajne zničí pokovovanie alebo boky závitu a prepracované spojovacie prvky zlyhajú skôr ako nové.
Otázky týkajúce sa kontroly spojovacích prvkov sa najčastejšie pýtajú inštalatéri
Ako často by sa mali upevňovacie prvky kontrolovať v prevádzke?
Najmenej raz ročne skontrolujte spoje kritické z hľadiska bezpečnosti a každé tri mesiace skontrolujte všetko, čo je vystavené vibráciám alebo vonkajšej vlhkosti. V prípade napnutých skrutkových spojov sú kontroly opätovného utiahnutia najcennejšie v prvom týždni prevádzky, pretože k uvoľneniu dochádza skoro.
Aké nástroje sú potrebné na vstupnú kontrolu spojovacích prvkov?
Digitálne posuvné meradlo, mierka stúpania závitu, súprava krúžkových mierok Go/No-Go, tvrdomer podľa Rockwella, magnetický merač povlaku, momentový kľúč a 5x lupa pokrývajú takmer každú prichádzajúcu zásielku. Raz ročne kalibrujte nástroje na meranie dĺžky a krútiaceho momentu podľa sledovateľných noriem.
Môžu byť skrutky po kontrole opätovne použité?
Nepoužívajte znova skrutky, ktoré vykazujú koróziu, poškodenie závitu alebo akúkoľvek plastickú deformáciu. Skrutky s vysokou pevnosťou nad 10,9 by sa nemali znovu používať, pokiaľ nie je únavová sila veľmi nízka a stav závitu nie je potvrdený mierkou No-Go.
Stačí magnet na kontrolu upevňovacích prvkov z nehrdzavejúcej ocele?
Magnet je rýchly test triedenia, nie úplný test materiálu. Vo väčšine prípadov dokáže oddeliť austenitický SUS304 od martenzitického SUS410, ale nedokáže odhaliť nesprávnu chémiu v rámci rovnakej triedy. Ak bezpečnosť závisí od triedy, použite pozitívny spektrometer na identifikáciu materiálu.