 +86-15052135118


 Kontaktujte nás

Výrobca stroja raz vylepšil prírubové skrutky M12 z triedy 8,8 na 10,9 na tlakovom testovacom zariadení a zvýšil montážny moment na 140 Nm, aby zodpovedal „silnejšej“ skrutke. O tri týždne neskôr praskla jedna skrutka a celý šmyk musel byť prerobený. Kĺb stále potreboval asi 90 Nm, pretože nastavenia krútiaceho momentu pre skrutky sa riadia dizajnom kĺbu a triedou vlastností spojovacieho prvku, nie pocitom toho, čo vyzerá tesnejšie.
Nastavenia krútiaceho momentu premieňajú silu pri otáčaní kľúča na predvídateľnú upínaciu silu na kĺb. Nastavte hodnotu príliš nízko a skrutka nikdy nevytvorí dostatočné predpätie, takže vibrácie a prevádzkové zaťaženie spôsobia uvoľnenie spoja. Nastavte ho príliš vysoko a skrutka sa pretiahne za hranicu pružnosti, odreže závity alebo sa neskôr pod únavou zlomí.
Táto príručka vysvetľuje, ako sa vypočítavajú nastavenia krútiaceho momentu pre skrutky, ako čítať tabuľku metrických krútiacich momentov, prečo môže K-faktor posunúť správnu hodnotu o viac ako 50 percent a ktoré montážne návyky prinášajú opakovateľné výsledky.
Prečo existujú nastavenia krútiaceho momentu: Sila kľúča nie je upínacia sila
Nastavenie krútiaceho momentu je vypočítaná hodnota, ktorej jedinou úlohou je vytvoriť predpätie, ktoré udrží skrutkový spoj bezpečný v bezpečnom elastickom rozsahu skrutky. Nie je to preferencia tesnosti a nedá sa uhádnuť len podľa veľkosti skrutky.
Nastavenie krútiaceho momentu je rotačná sila, vyjadrená v Nm alebo lb-ft, aplikovaná na spojovací prvok na vytvorenie špecifikovaného axiálneho predpätia v skrutke, keď sa berie do úvahy trenie závitov a nosných plôch.
Riadiaci vzťah je T = K x d x F. T je aplikovaný krútiaci moment, K je súčiniteľ matice, bezrozmerný koeficient trenia, ktorý sa zvyčajne pohybuje od 0,10 do 0,30, d je menovitý priemer skrutky a F je cieľové predpätie. Zmeňte ktorúkoľvek z týchto štyroch premenných a správne nastavenie krútiaceho momentu sa bude pohybovať spolu s ňou.
Tieto proporcie pochádzajú z publikovaných štúdií krútiaceho momentu a napätia a vysvetľujú, prečo na kontrole mazania záleží rovnako ako na presnosti kľúča. V kĺbe, ktorý beží s 90 percentným trením, malá zmena stavu povrchu posunie výsledné predpätie oveľa viac ako 5 percent chyby v údaji momentového kľúča.
Ako čítať graf metrických krútiacich momentov skrutiek: O hodnote rozhoduje trieda vlastností
Trieda vlastností vyrazená na hlave skrutky je prvou skutočnosťou, od ktorej závisí správne nastavenie krútiaceho momentu, pretože určuje, aké predpätie skrutka unesie, kým povolí.
Metrické skrutky nesú triedy ako 4.6, 8.8, 10.9 a 12.9. Prvá číslica je jedna desatina minimálnej pevnosti v ťahu v MPa a dve číslice spolu opisujú pomer medze klzu k pevnosti v ťahu. Skrutka 8,8 má minimálnu pevnosť v ťahu okolo 800 MPa a poddajnosť je približne 80 percent tejto hodnoty.
| Trieda nehnuteľnosti | M6 | M8 | M10 | M12 | M16 | M20 |
| 4.6 | 4.3 | 9.9 | 19.6 | 34.3 | 83.4 | 163 |
| 8.8 | 10.7 | 26 | 51 | 90 | 219 | 427 |
| 10.9 | 15 | 37 | 73 | 128 | 311 | 607 |
| 12.9 | 18 | 44 | 86 | 152 | 370 | 722 |
Tabuľka predpokladá čisté, mierne naolejované závity pri K = 0,20 a predpätie okolo 75 percent skúšobného zaťaženia. Toto sú predpoklady používané vo väčšine všeobecných technických diagramov krútiaceho momentu a zodpovedajú hodnotám publikovaným dodávateľmi spojovacích materiálov a skúšobnými laboratóriami. Pre spoje kritické z hľadiska bezpečnosti použite namiesto všeobecnej tabuľky vlastné hodnoty dodávateľa spojovacích prvkov.
Nastavenia krútiaceho momentu nie sú prenosné medzi triedami vlastností jednoduchým pomerom. Hodnota 8,8 aplikovaná na skrutku 10,9 pridáva zbytočné predpätie; hodnota 10,9 aplikovaná na skrutku 8,8 ju môže potlačiť do poddajnosti.
 Šesťhranné skrutky DIN 933 s plným závitom a DIN 931 s čiastočným závitom Tento zoznam zahŕňa šesťhranné skrutky vo variantoch s plným závitom a čiastočným závitom so štandardizovanými triedami vlastností. Pred použitím hodnôt krútiaceho momentu z tabuliek to skontrolujte pri potvrdení označenia triedy skrutiek. Zobraziť produkt →
Známkovanie je dôležité. Skrutky bez viditeľnej značky triedy vlastností alebo šarže od dodávateľov, ktorí nevedia zdokumentovať triedu, by sa nemali uťahovať pomocou tabuľky, ktorá predpokladá známu triedu. Najprv ich identifikujte a nahraďte.
Pred prečítaním akejkoľvek tabuľky si tiež overte menovitý priemer a stúpanie závitu. A tabuľka veľkosti skrutiek ukazuje, ako ľahko dôjde k zámene hlavného priemeru, meracieho čísla a stúpania a chyba tu zmení hodnotu krútiaceho momentu aj predpätie.
K-faktor: Prečo rovnaký skrutka potrebuje rôzne nastavenia krútiaceho momentu
K-faktor, tiež nazývaný súčiniteľ matice, je koeficient trenia, ktorý spája aplikovaný krútiaci moment s napnutím skrutky a môže zmeniť požadované nastavenie krútiaceho momentu o viac ako 50 percent v závislosti od pokovovania, povlaku a mazania.
Skrutka z obyčajnej ocele prebieha blízko K = 0,20. Zinkovanie ho mierne nadvihne, žiarové zinkovanie ho stlačí na 0,25 alebo viac a vosky alebo povlaky zo sulfidu molybdénového ho stiahnu pod 0,15. Každá povrchová úprava mení, koľko úsilia kľúča prežije cestu cez závity.
| Stav povrchu | Typická hodnota K |
| Obyčajná oceľ, ako bola prijatá | 0,18 až 0,22 |
| Pozinkované | 0,20 až 0,24 |
| Pokovované kadmiom | 0,15 až 0,16 |
| Žiarovo pozinkované | 0,25 až 0,30 |
| Potiahnutý disulfidom molybdénovým | 0,12 až 0,14 |
| Voskované alebo potiahnuté parafínom | 0,10 až 0,12 |
K-faktor podľa stavu povrchu
Stĺpce ukazujú typické rozsahy K; dlhšia tyč znamená väčšie trenie a vyšší požadovaný krútiaci moment pri rovnakom predpätí.
Praktický dôsledok sa prejavuje v spoji M12 triedy 8,8. Pri K = 0,20 je správne nastavenie asi 90 Nm pre 75 percent skúšobného zaťaženia. Pri závitoch potiahnutých molybdénom pri K = 0,13 potrebuje rovnaké predpätie asi 59 Nm. Ak operátor stále aplikuje 90 Nm na potiahnutý spojovací prvok, skrutka dostane približne o 50 percent väčšie predpätie, než je navrhnuté, a nebezpečne sa priblíži k priepustnosti.
Žiarovo pozinkované spojovacie prvky môžu na dosiahnutie rovnakého predpätia vyžadovať o 25 až 40 percent väčší krútiaci moment ako voskované spojovacie prvky rovnakej veľkosti a triedy.
Matica je dominantným trecím partnerom v akomkoľvek skrutkovom spojení, absorbuje zhruba polovicu aplikovaného krútiaceho momentu pod jeho ložiskovou plochou. Šesťhranné matice vyrobené podľa DIN 934 alebo GB/T 6170 majú štandardizované ložiskové oblasti a tolerancie závitov, vďaka ktorým je trenie v rámci šarží predvídateľné.
 DIN 934 / GB 6170 šesťhranné matice Tieto šesťhranné matice ponúkajú štandardizované ložiskové oblasti a závitové tolerancie, vďaka ktorým je trenie kĺbov predvídateľné. Ich spárovanie s kompatibilnými skrutkami pomáha udržiavať konzistentné správanie predpätia krútiaceho momentu v rámci šarží. Zobraziť produkt →
Suchá montáž
- K hodnota: 0,20
- Nastavenie M12 8,8: asi 90 Nm
- Cieľ predbežného zaťaženia: 75 percent dôkazu
- Hlavné riziko: nedostatočné napnutie a uvoľnenie
Mazaná zostava
- K hodnota: 0,13
- Nastavenie M12 8,8: asi 59 Nm
- Cieľ predbežného zaťaženia: 75 percent dôkazu
- Hlavné riziko: nadmerné napätie a výnos
Nastavenia krútiaceho momentu v praxi: Nástroje, postupnosť a limity
Správna hodnota krútiaceho momentu vytvorí správny spoj iba vtedy, keď nástroj poskytuje hodnotu presne, postupnosť uťahovania rozloží zaťaženie rovnomerne a spojovací prvok je stále elastický.
Kalibrujte kľúč a dôverujte certifikátu
Klikacie momentové kľúče s hodnotením plus alebo mínus 4 percentá zvládnu väčšinu všeobecných montáží. Hydraulické multiplikátory a elektronické momentové kľúče držia plus mínus 2 percentá pre konštrukčné upevnenie. Kalibrácia sa počas používania posúva, preto skontrolujte nástroj podľa plánu výrobcu a po každom páde.
Utiahnite krížovým spôsobom, v dvoch prechodoch
Príruba utiahnutá skrutkou po skrutke v smere hodinových ručičiek zaťažuje skoršie skrutky viac ako posledné, pretože každá nová skrutka stláča spoj a odľahčuje svojich susedov. Najprv spracujte hviezdicový alebo krížový vzor v 50-percentných krokoch, potom druhý prechod pri plnom krútiacom momente. Rovnaké pravidlo platí pre skrutky kolies, kryty prírub a konštrukčné základné dosky.
Zistite, kde prestávajú platiť tabuľky krútiaceho momentu
Štandardné nastavenia krútiaceho momentu sa držia, zatiaľ čo skrutka zostáva elastická. Aplikácie od krútiaceho momentu k poddajnosti, bežné v skrutkách hláv automobilových valcov a vysokopevnostných konštrukčných spojoch, zámerne ťahajú upevňovacie prvky za priehyb a kontrolujú predpätie pomocou uhla natočenia. Po odstránení tieto skrutky nikdy znova nepoužívajte: staré nastavenie krútiaceho momentu teraz nadmerne naťahuje spojovací prvok, pretože povolená skrutka dosahuje rovnaké hodnoty pri oveľa vyššom predpätí.
Pre konštrukčné kotvy zasadené do betónu sú nastavenia krútiaceho momentu limity inštalácie, nie návrhy. Klinová kotva potrebuje dostatočný krútiaci moment na roztiahnutie a uchytenie steny otvoru, ale nadmerný krútiaci moment môže prasknúť betón a zničiť pridržiavaciu kapacitu kotvy. Presne dodržujte zverejnené nastavenie dodávateľa kotiev.
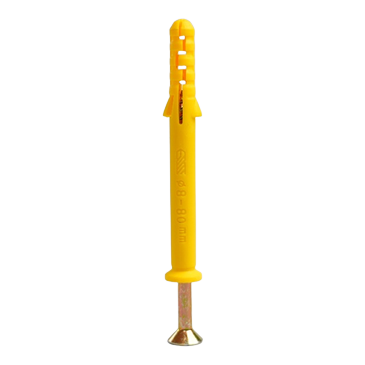
 Klinová kotva pre betónové a stavebné inštalácie Rozpínacia kotva do betónu, ktorá pri utiahnutí matice prichytí stenu vyvŕtaného otvoru. Je to dôležité, pretože jeho nastavenie krútiaceho momentu slúži ako limit inštalácie, aby sa zabránilo prasknutiu základného materiálu. Zobraziť produkt →
Konzistentné upevňovacie prvky umožňujú konzistentné nastavenie krútiaceho momentu. Keď sa hrúbka pokovovania, zvyšky maziva alebo lícovanie závitu medzi jednotlivými šaržami líšia, mení sa aj trenie v spoji a jedna pevná hodnota krútiaceho momentu vytvára rôzne predpätia v rôznych dňoch. Nákup od špecialistu výrobca spojovacích materiálov ako je Wuxi Sharp Metal Products Co., Ltd., ktorá kontroluje tieto premenné v rámci výrobných šarží, odstraňuje celú triedu zlyhaní v teréne.
Bežné chyby, ktoré menia efektívne nastavenia krútiaceho momentu
Zlyhania v teréne zriedka pochádzajú z jednej dramatickej chyby. Pochádzajú zo vzoru malých nesúladov medzi predpokladmi tabuľky krútiaceho momentu a skutočnými uťahovanými spojovacími prvkami.
- Použitie nastavenia krútiaceho momentu z inej triedy vlastností, napríklad hodnoty 8,8 na 10,9 skrutkách
- Uťahovanie suchých závitov s hodnotami vypočítanými pre mazané závity alebo naopak
- Výmena dosadacích plôch hrubými podložkami, tesneniami alebo mäkkými povlakmi bez prepočtu K
- Opätovné použitie spojovacích prvkov, ktoré už povolili, najmä skrutiek s uťahovacím momentom
- Uťahovanie cez hrdzu, špinu, otrepy alebo poškodené závity
- Použitie nastavenia jediného krútiaceho momentu pre zmiešané dávky neoznačených skrutiek
Ktorýkoľvek z nich môže posunúť skutočné predpätie o 30 až 60 percent od projektovanej hodnoty, čo premení bezpečný spoj na únavové zlyhanie čakajúce na zaťažovací cyklus.
Základné pravidlo: ak nie je značka triedy vlastnosti na hlave skrutky čitateľná, nevypočítajte pre ňu nastavenie krútiaceho momentu. Vymeňte upevňovacie prvky skôr, ako ich utiahnete.
Nastavenia krútiaceho momentu pre skrutky: Často kladené otázky
Aký krútiaci moment by som mal použiť pre skrutku M8 triedy 8,8?
Pre skrutku M8 triedy 8,8 s jemne naolejovanými závitmi a K = 0,20 je typické nastavenie krútiaceho momentu asi 26 Nm, čo napína skrutku na približne 75 percent skúšobného zaťaženia. Znížte hodnotu o 25 až 30 percent, keď sú závity dobre namazané.
Zvyšuje alebo znižuje mazanie požadovaný krútiaci moment?
Mazanie znižuje požadovaný krútiaci moment. Olejové a tukové filmy znižujú trenie závitu aj trenie ložísk matíc, takže menšie úsilie kľúča vytvára rovnaké predpätie. Ak zmeníte stav mazania kĺbu, prepočítajte nastavenie krútiaceho momentu s novou hodnotou K namiesto zachovania suchého čísla.
Prečo sa publikované hodnoty krútiaceho momentu medzi grafmi líšia?
Grafy sa líšia, pretože ich predpoklady sa líšia. Niektoré napínacie skrutky na 70 percent skúšobného zaťaženia, iné na 85 percent. Niektorí predpokladajú suché nite, iní mierne naolejované. Niektorí používajú hodnotu K 0,18, iní 0,21. Prečítajte si predpoklady vytlačené s grafom a vyberte tabuľku, ktorej podmienky zodpovedajú vašej zostave.
Platia nastavenia krútiaceho momentu rovnakým spôsobom pre skrutky z nehrdzavejúcej ocele?
Nie. Upevňovacie prvky z nehrdzavejúcej ocele sa pri vysokom kontaktnom tlaku ľahko odierajú, čo zvyšuje trenie závitu a spôsobuje nestabilnú efektívnu hodnotu K. Použite hodnoty krútiaceho momentu publikované špeciálne pre nehrdzavejúce spojovacie prvky, aplikujte mazivo na závity kompatibilné s nehrdzavejúcou oceľou a udržujte nízku rýchlosť uťahovania, aby ste obmedzili teplo.